Adhesivo EVA de temperatura media o alta para el canteado
Para elegir un adhesivo EVA para canteado no basta con escoger el que trabaja a mayor temperatura. La decisión depende de la canteadora, la velocidad de producción, los materiales del tablero y del canto, las condiciones del taller y las prestaciones requeridas.
Las diferencias suelen estar en la temperatura de aplicación, la viscosidad, el tiempo abierto, el fraguado y la compatibilidad con el proceso.
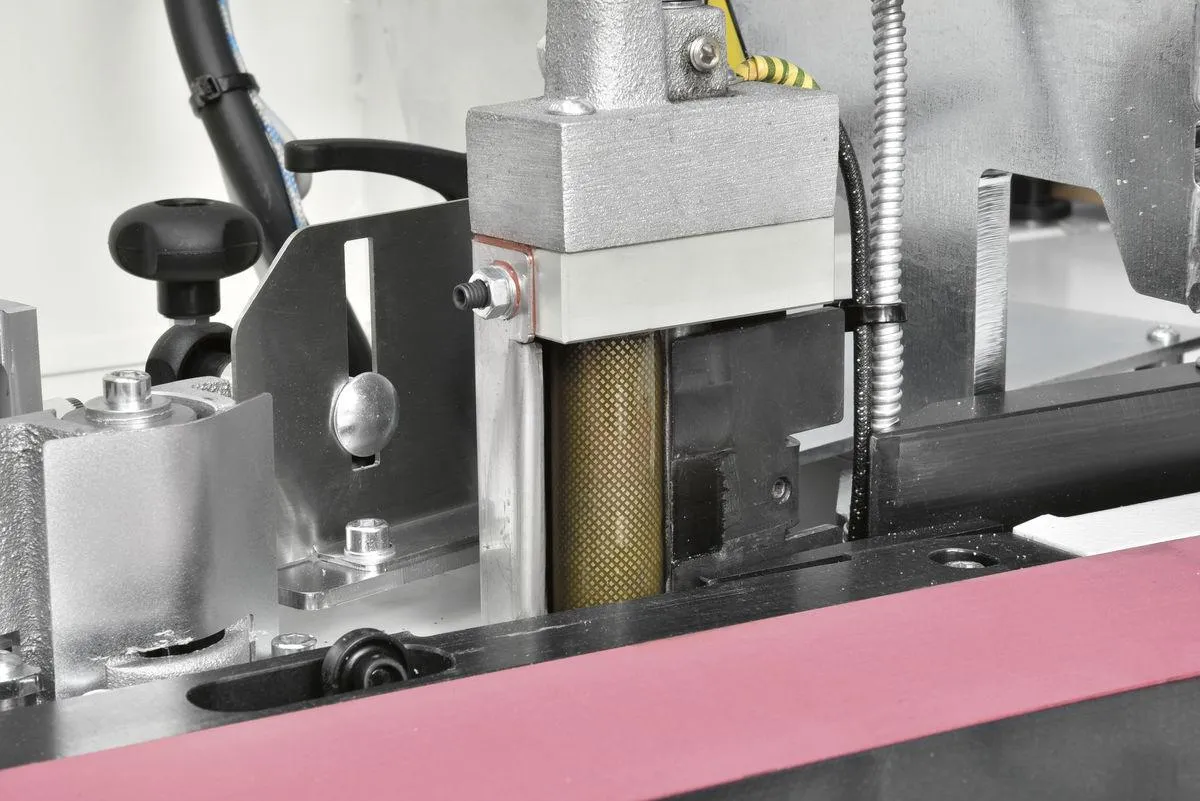
1. ¿Qué significan temperatura media y alta?
Las categorías de temperatura no están totalmente estandarizadas entre fabricantes. Consulte siempre la ficha técnica (TDS) específica, en lugar de guiarse solo por el nombre del producto.
En las gamas tratadas en esta guía, los rangos habituales de aplicación son:
- Adhesivo EVA de temperatura media: 150–180 °C
- Adhesivo EVA de alta temperatura: 180–210 °C
Son temperaturas típicas de aplicación, no puntos de reblandecimiento. Siga el rango indicado en la TDS de cada producto.
| Factor | Temperatura media | Alta temperatura |
|---|---|---|
| Temperatura de aplicación habitual | 150–180 °C | 180–210 °C |
| Consumo energético | Relativamente menor | Relativamente mayor |
| Equipo | Canteadoras estándar | Equipos estándar o de alta velocidad según la fórmula |
| Uso habitual | Canteado general de muebles | Producción rápida o procesos exigentes |
| Consideración principal | Controlar el enfriamiento en ambientes fríos | Evitar la exposición prolongada a calor excesivo |
Una temperatura de aplicación mayor no implica automáticamente una unión más resistente. El resultado depende de la formulación, los polímeros, las resinas, la viscosidad, el tiempo abierto y la compatibilidad de los materiales. Algunos productos se sitúan entre ambas categorías: por ejemplo, el proveedor puede indicar 170–190 °C para el depósito y 190–210 °C para el rodillo. Compare los datos reales de la TDS y pruebe el adhesivo en su línea.
2. ¿Cuándo conviene un adhesivo de temperatura media?
El adhesivo EVA de temperatura media suele ser práctico para la fabricación convencional de muebles, fábricas pequeñas y medianas y líneas de velocidad estándar. Es una opción habitual cuando se trabaja con:
- Canteadoras automáticas estándar a velocidad normal.
- Sustratos comunes como MDF y aglomerado.
- Cantos de PVC, ABS, PP y otros materiales habituales.
- Condiciones de taller relativamente estables.
- Prioridad en el coste y la producción diaria constante.
Su temperatura de aplicación relativamente baja puede reducir la demanda de calentamiento y resulta adecuada para muchas aplicaciones interiores si se combina correctamente con los materiales. No lo use por debajo del rango recomendado: la viscosidad excesiva puede dificultar el mojado y la extensión, causando mala adhesión o desprendimiento del canto.
3. ¿Cuándo considerar un adhesivo de alta temperatura?
Puede valer la pena probar una formulación de alta temperatura en canteadoras rápidas, líneas de producción continua, ciclos de prensado cortos u otros procesos exigentes. Según la fórmula, puede optimizarse para la velocidad, la estabilidad térmica, el tiempo abierto y el fraguado.
No es automáticamente la elección adecuada para toda línea rápida, ni garantiza una unión mejor por trabajar a más temperatura. El calentamiento prolongado por encima del rango recomendado puede provocar oxidación, cambio de color, variaciones de viscosidad y pérdida de rendimiento. Siga la TDS y controle el tiempo de permanencia en el depósito caliente.
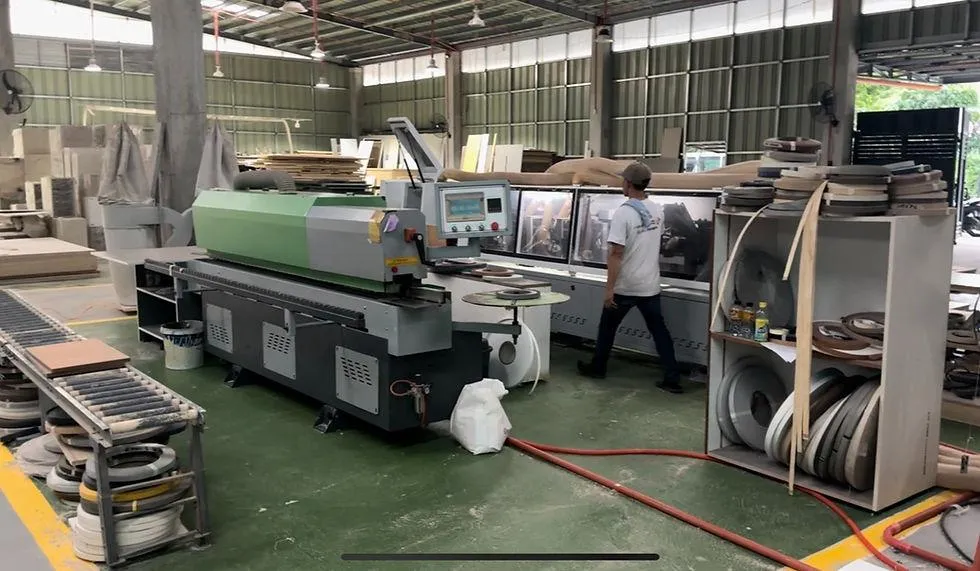
4. Guía práctica de selección
| Condición de producción | Opción inicial |
|---|---|
| Fábrica pequeña con canteadora estándar | Adhesivo de temperatura media |
| Aplicaciones convencionales con canto PVC | Media o alta, según la fórmula |
| Líneas de velocidad baja o media | Adhesivo de temperatura media |
| Línea automática de alta velocidad | Probar una fórmula para producción rápida |
| Taller frío en invierno | Fórmula con buen mojado a baja temperatura |
| Alta resistencia al calor | Comparar datos de ensayos térmicos |
| Prioridad en coste y estabilidad | Evaluar consumo total y productividad |
Una velocidad mayor no obliga necesariamente a usar adhesivo de alta temperatura. En líneas rápidas, evalúe en conjunto el tiempo abierto, el tiempo de fraguado, la viscosidad, la resistencia inicial y la estabilidad térmica. Algunas fórmulas de temperatura media funcionan a velocidades elevadas; algunas de alta temperatura requieren más tiempo abierto. Confirme el comportamiento con la ficha técnica y pruebas de producción.
5. Cinco factores que influyen en la calidad de unión
Temperatura de aplicación
Siga la TDS del producto. Compruebe la temperatura real del depósito y del rodillo aplicador; el indicador de la máquina puede no reflejar la temperatura del adhesivo.
Viscosidad
Afecta el flujo, la distribución y el mojado. Una viscosidad demasiado alta o baja puede perjudicar la unión.
Velocidad de línea
Adapte el tiempo abierto y el fraguado al intervalo entre la aplicación y el prensado. El adhesivo debe seguir siendo capaz de formar una unión cuando el canto llega a los rodillos.
Cantidad de adhesivo y presión
Distribuya el adhesivo uniformemente. La presión correcta de los rodillos ayuda a evitar zonas débiles, exceso de adhesivo y desprendimientos localizados.
Temperatura del taller y de los materiales
Los tableros o cantos fríos, una temperatura ambiente baja y las corrientes de aire aceleran el enfriamiento. Acondicionar los materiales o ajustar el proceso dentro del rango de la TDS puede mejorar la consistencia.
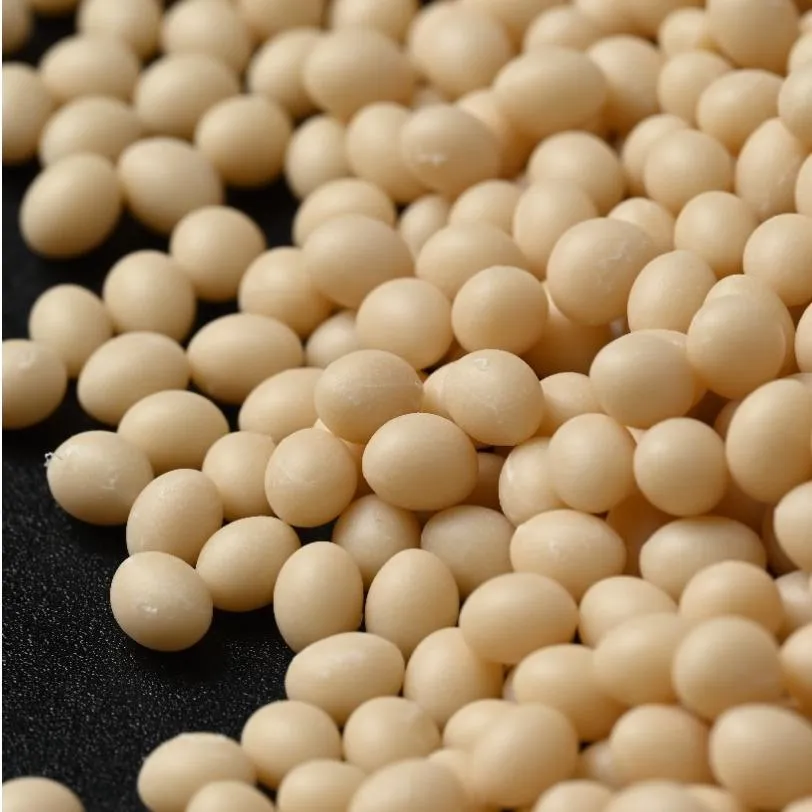
6. Preguntas antes de hacer un pedido
Si no sabe qué rango elegir, primero defina las condiciones reales de producción:
- ¿Qué tipo de canteadora utiliza?
- ¿Cuál es la velocidad de producción habitual?
- ¿Qué tableros y materiales de canto procesa principalmente?
- ¿Qué temperatura tiene el taller durante la producción?
Con esta información, el proveedor puede recomendar una formulación adecuada para la máquina, los materiales y el proceso. Suministramos adhesivos EVA de temperatura media para aplicaciones alrededor de 150–180 °C y formulaciones de alta temperatura para aproximadamente 180–210 °C, según las condiciones de producción. Podemos proporcionar muestras para pruebas en línea. Contacte con nuestro equipo técnico o consulte nuestros productos.